


Оборудование горячей резки сварных труб 2026: Цена и Производитель
2026-10-07
Честно говоря, когда я в последний раз видел линию горячей резки сварных труб, которая работала без сбоев в -30°C под Нижним Тагилом, это было еще до санкций. Сегодня, глядя на рынок 2026 года, мы сталкиваемся с парадоксом: оборудование горячей резки сварных труб стало технологически совершеннее, но при этом критически уязвимее в условиях российской действительности. Вы ищете цену и производителя? Забудьте про красивые цифры из китайских каталогов. Реальная стоимость владения такой линией в 2026 году зависит не от ценника станка, а от того, насколько быстро ваш инженер сможет заменить сгоревший индуктор посреди зимы, не ожидая запчасти три месяца.
Почему «горячая» резка в 2026 году — это не просто тренд, а выживание
Давайте сразу расставим точки над i. Традиционная механическая пила или холодная гильотина для толстостенных труб высокого давления (особенно тех, что идут на «Силу Сибири-2» или арктические шельфовые проекты) — это прошлый век. Нет, они работают. Но скорость? А качество реза? После холодной резки часто требуется дополнительная обработка торца, удаление заусенцев, иногда даже фаска под сварку делается отдельно. Это лишние деньги. Лишнее время.
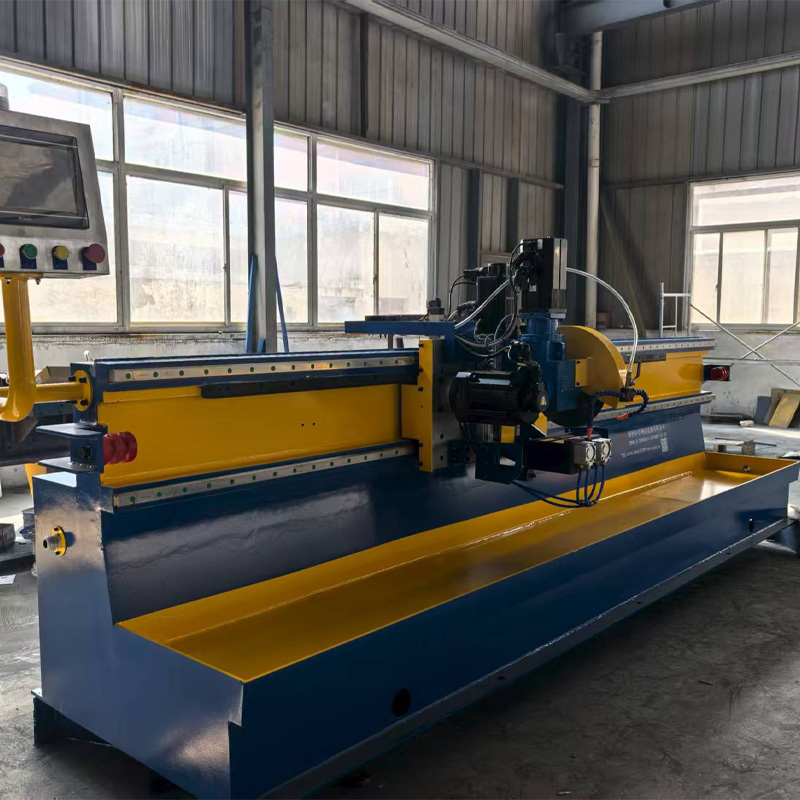
Оборудование горячей резки, использующее индукционный нагрев или газово-кислородное плазменное сочетание с последующим механическим сбросом окалины, решает эту проблему радикально. Труба режется в раскаленном состоянии. Кромка получается идеальной для последующей сварки. Но вот тут начинается самое интересное, о чем молчат продавцы.
В 2025-2026 годах российский рынок наполнился оборудованием, которое формально соответствует всем ГОСТам, но имеет скрытый дефект проектирования. Речь об адаптации электроники управления температурным режимом. Китайские OEM-производители, которые сейчас занимают до 70% ниши, просто копируют старые европейские схемы (преимущественно немецкие и итальянские образцы 2018-2020 годов). Они не учитывают нестабильность напряжения в промышленных сетях удаленных регионов России. И это бомба замедленного действия.
Реальная картина производителей: кто остался на поле?
Если вы откроете любой агрегатор поставщиков, вам предложат десятки брендов. Но давайте будем честны: реальными игроками, способными обеспечить сервис в РФ, остались единицы. Рынок очистился от «однодневок», которые исчезали после первого гарантийного случая.
На первом месте по объемам поставок сейчас находятся консорциумы, собирающие линии в Татарстане и Ленинградской области, используя китайские силовые блоки и российскую автоматику. Это гибридное решение. Почему гибридное? Потому что чисто российское производство индукционных систем высокой мощности пока отстает по энергоэффективности, а чистый «Китай» пугает отсутствием поддержки.
Вы можете удивиться, но самый надежный вариант сегодня — это не новый станок, а глубокая модернизация советских линий 80-х годов с заменой тиристорных преобразователей на современные IGBT-модули. Да, звучит архаично. Но станина там вечная, а новая электроника, собранная в Новосибирске, уже умеет работать с отечественными датчиками температуры, которые не «глючат» на морозе.
Что касается полностью импортных решений? О них можно забыть, если у вас нет своего склада запчастей в Москве. Европейские бренды, которые раньше доминировали (типа SMS group или аналогов), официально ушли. Те, что предлагают «параллельный импорт», заламывают цены так, что срок окупаемости растягивается до 7-8 лет. В трубах это непозволительная роскошь.
Цена вопроса: почему цифры в смете врут
Вот где большинство закупщиков совершают фатальную ошибку. Они смотрят на базовую цену оборудования горячей резки сварных труб и радостно несут смету директору. Стоп. Давайте посчитаем реально.
Базовая стоимость автоматизированной линии средней производительности (до 60 труб в смену) в начале 2026 года колеблется в диапазоне 18–25 миллионов рублей. Это если брать «голый» станок с минимальным пакетом опций. Но это только вершина айсберга.
Во-первых, логистика. Доставка тяжелого оборудования из провинций Китая или через сложные маршруты в регионы РФ добавляет еще 15-20% к стоимости. Во-вторых, пусконаладочные работы (ПНР). Квалифицированных специалистов по настройке индукционных контуров в России катастрофически не хватает. Выезд бригады инженеров сейчас стоит космических денег — от 300 тысяч рублей в неделю плюс проживание и суточные. И они могут быть заняты на месяц вперед.
В-третьих, и это самое главное, — расходные материалы и энергоемкость. Горячая резка требует огромных мощностей. Если ваш завод не имеет подключенной мощности хотя бы в 400-500 кВт специально под эту линию, вы попадете на штрафы энергосбытовой компании или будете постоянно выбивать автоматы. Установка собственной трансформаторной подстанции — это еще несколько миллионов, которые редко включают в первоначальный бюджет.
Я видел случаи, когда предприятие покупало дорогущую линию, а потом простаивало по 4 часа в сутки, потому что местная сеть «просаживалась» при включении индуктора. Так что, спрашивая цену, всегда уточняйте: «Включена ли сюда компенсация реактивной мощности и проект электроснабжения?» Если нет — смело прибавляйте к цене 30%.
Таблица: Сравнение реальных затрат на разные типы линий (2026 год)
| Параметр | Китайская сборка (OEM) | Российско-Китайский гибрид | Модернизированная советская линия |
|---|---|---|---|
| Стартовая цена оборудования | 18 – 22 млн руб. | 24 – 28 млн руб. | 12 – 15 млн руб. (работы + модули) |
| Срок поставки | 3 – 5 месяцев | 1.5 – 2 месяца | 2 – 3 месяца |
| Энергопотребление (кВт/час) | Высокое (старые схемы) | Оптимальное (новые алгоритмы) | Среднее (зависит от трубы) |
| Доступность запчастей в РФ | Низкая (ждут из КНР) | Высокая (склады в МО/СПб) | Максимальная (локальное производство) |
| Риск простоя зимой | Критический | Низкий | Отсутствует |
Глядя на эту таблицу, становится очевидно: дешевое китайское решение может стать самым дорогим в эксплуатации. Особенно если учесть курсовые колебания юаня, которые в 2026 году остаются непредсказуемыми.
Скрытая угроза: проблема «человеческого фактора» и качества металла
Хочу озвучить то, о чем боятся говорить открыто. Главная проблема оборудования горячей резки в 2026 году — это не техника, а качество входящего сырья. Российские трубные заводы увеличили выпуск продукции, но контроль химического состава стали иногда хромает. Особенно это касается микролегированных сталей для северного исполнения.
Автоматика линии горячей резки настроена на определенный диапазон теплопроводности и точки плавления. Если партия труб пришла с отклонением по содержанию углерода или серы всего на 0.02%, автомат может не успеть прогреть торец равномерно. Результат? Неровный рез, наплывы металла, которые потом придется счищать вручную. Или, что хуже, микротрещины в зоне термического влияния, которые проявятся только через полгода эксплуатации трубопровода.
Производители оборудования перекладывают ответственность на металлургов, металлурги — на операторов линий. А операторы, получая зарплату ниже рыночной, просто ставят машину на «усредненный режим». Это порочный круг. Мой совет: если вы покупаете новую линию, требуйте, чтобы в комплект входил спектральный анализатор экспресс-класса. Перед каждой партией труб — быстрый тест. Да, это замедлит процесс. Но это спасет от брака, который обойдется в миллионы при монтаже трубопровода.
И еще один момент, специфичный для России. Пыль. В цехах, где производится горячая резка, образуется мелкодисперсная окалина и металлическая пыль. Она забивает вентиляцию шкафов управления быстрее, чем вы успеете сказать «техобслуживание». Китайские шкафы часто имеют слабую защиту IP54, которой недостаточно для наших реалий. Через полгода работы в пыльном цеху под Челябинском плата управления может сгореть от перегрева. Требуйте усиленную систему фильтрации воздуха и кондиционирования шкафов. Настаивайте на этом при переговорах. Это не опция, это необходимость.
Как выбрать производителя и не пожалеть через год?
Алгоритм действий должен быть жестким. Никаких красивых презентаций в московских офисах. Вам нужно ехать на производство. Но не к продавцу, а к тому, кто уже купил эту линию полгода назад.
- Запросите список действующих клиентов. Не тех, кто купил вчера, а тех, кто эксплуатирует больше года. Позвоните главному энергетику этого завода. Спросите прямо: «Сколько раз ломалось? Как быстро прислали запчасти?»
- Проверьте сервисную политику. Где находится склад запчастей? Если он в Шэньчжэне — бегите оттуда. Склад должен быть в пределах МКАД или в промышленной зоне Санкт-Петербурга/Екатеринбурга. Время доставки критической детали не должно превышать 48 часов.
- Требуйте обучения персонала. Не просто «посмотрите видео». Нужен выездной тренинг на вашем объекте длительностью не менее двух недель. Оператор должен понимать физику процесса, а не просто нажимать кнопки.
- Обратите внимание на ПО. Интерфейс должен быть полностью русифицирован, причем не машинным переводом, а технически грамотным текстом. Ошибки в терминах могут привести к авариям.
Также важно проверить наличие сертификатов соответствия ТР ТС (Технический регламент Таможенного союза). В 2026 году ужесточился контроль за промышленной безопасностью. Отсутствие правильного сертификата может привести к остановке производства проверяющими органами Ростехнадзора. И никакие «серые» схемы здесь не пройдут.
Прогноз: что ждет рынок до 2027 года?
Ситуация будет меняться стремительно. Я прогнозирую, что к концу 2026 года начнется бум на отечественные разработки систем управления на базе российских микроконтроллеров. Санкционное давление заставляет искать альтернативы западным PLC-контроллерам (Siemens, Schneider Electric), которые стали либо недоступны, либо стоят как крыло самолета.
Российские инженеры уже научились писать надежный код для управления индукционным нагревом. Через год мы увидим линии, где 90% компонентов произведены внутри страны. Это снизит цену примерно на 15-20% и решит проблему с запчастями. Но пока, в первой половине 2026 года, мы находимся в переходной фазе. Самой рискованной фазе.
Не стоит также сбрасывать со счетов развитие лазерной резки большой мощности. Некоторые игроки уже тестируют гибридные системы: предварительный подогрев индуктором + финишный рез лазером. Это дает фантастическую точность и скорость. Но цена таких комплексов пока запредельна для массового сегмента. Однако, если вы планируете производство труб для высокотехнологичных отраслей (авиация, космос, атом), стоит присмотреться к этим разработкам уже сейчас.
В сухом остатке: рынок оборудования горячей резки сварных труб в 2026 году — это минное поле возможностей. Можно купить дешево и встать на полгода. Можно переплатить за бренд, который уже не существует. А можно найти золотую середину в виде локализованных сборок с серьезным сервисным контрактом.
Главный совет, который я могу дать как человек, видевший сотни пусков линий: не экономьте на сервисном договоре. Год бесплатного обслуживания с гарантированным временем реакции 24 часа стоит тех денег, которые за него просят. В условиях дефицита кадров и логистических сложностей это единственная страховка вашего бизнеса. Помните, что труба не ждет. Простой линии — это упущенная прибыль, которую никакой скидкой на оборудование не компенсировать.
Выбирайте с умом, проверяйте «в полях» и не верьте буклетам. Реальность российской промышленности 2026 года сурова, но справедлива к тем, кто готов к ней заранее.
Источники и данные для проверки


-


-
-


-


-


WeChat

-
WhatsApp
