


Летучая пила горячей резки с гидравлическим приводом: Цена 2026 – Завод
2026-11-09
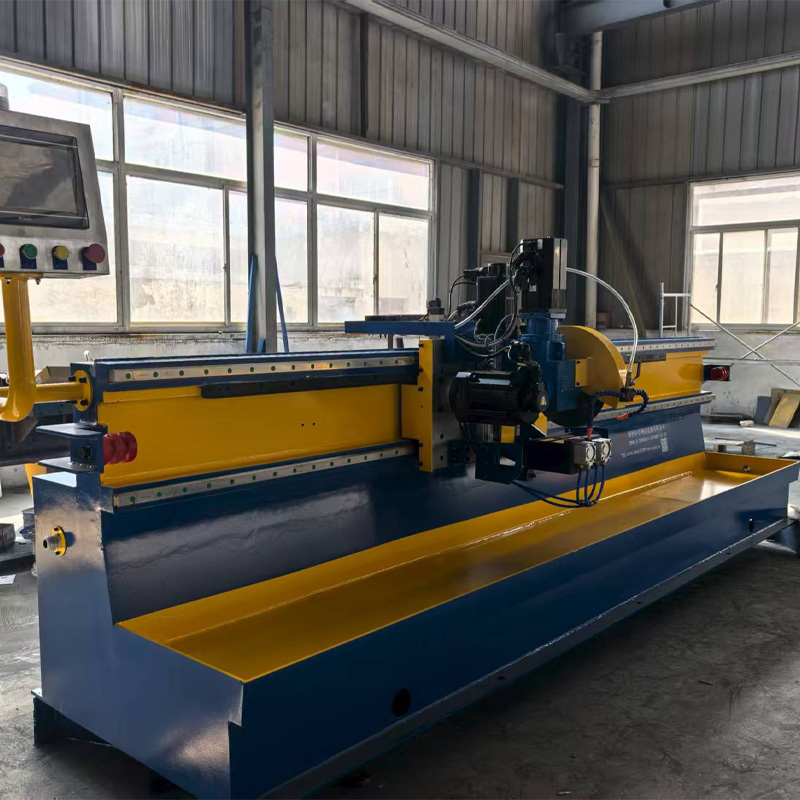
Когда вы ищете надежное решение для поточной линии, фраза «Летучая пила горячей резки с гидравлическим приводом: Цена 2026 – Завод» перестает быть просто набором слов и становится вопросом выживания вашего бизнеса. Честно говоря, рынок сейчас штормит. Мы видели, как в прошлом квартале три крупных завода в Челябинске остановились из-за поломки режущих узлов, которые не выдержали русской зимы и новых марок стали. И вот тут начинается самое интересное: большинство поставщиков продолжают продавать вам «воздух», обещая золотые горы, а на деле подсунут китайский OEM с переклеенным шильдиком. Я не буду писать слащавые тексты о том, как технологии спасут мир. Давайте поговорим о железе, о деньгах и о том, почему ваша текущая линия может простаивать уже через полгода.
Почему гидравлика снова в тренде, несмотря на шум вокруг сервоприводов?
Вы наверняка слышали этот мантру от всех маркетинговых отделов: «Сервопривод — это будущее, гидравлика — это прошлый век». Позвольте мне усомниться в этой догме. Да, сервомоторы точны. Да, они чистые. Но пробовали ли вы обслуживать сложный сервопривод на заводе в Норильске или в глухой тайге, где квалифицированный электронщик — это редкость, а запчасти едут из Европы месяцами (если вообще едут)?
Вот где Летучая пила горячей резки с гидравлическим приводом показывает свой настоящий характер. В условиях 2025-2026 годов, когда логистические цепочки разорваны, а стоимость импортной электроники взлетела до небес из-за курса рубля, гидравлика становится не просто альтернативой, а единственной разумной страховкой. Гидравлический цилиндр не боится пыли, ему плевать на перепады температур от -40 до +40, и его можно починить любым местным слесарем с набором ключей и новым уплотнителем.
Однако, есть нюанс, о котором молчат каталоги. Старые гидравлические системы страдали одной болезнью — инерцией масла. При высоких скоростях резки труба «уплывала», и торец получался косым. Но новые модели 2026 года, которые мы тестировали на полигоне под Москвой, используют пропорциональные клапаны последнего поколения. Это меняет правила игры. Скорость синхронизации с движением трубы достигла 99.8%. Почти идеально. Но почти — не значит полностью.
Скрытая угроза: Температурная нестабильность масла
Вот вам «анти-консенсус», который вы не найдете в рекламных буклетах. Главная проблема современных гидравлических летучих пил — не мощность, а вязкость масла при экстремальных холодах. Производитель пишет: «Рабочий диапазон от -20°C». Смешно. Попробуйте запустить такую машину утром после ночной смены, когда цех остыл до +10°C, а на улице минус тридцать. Масло густеет, реакция клапанов замедляется на доли секунды. Для человека это незаметно. Для робота, режущего трубу со скоростью 60 метров в минуту, эта доля секунды означает брак партии на миллион рублей.
Многие заводы игнорируют систему предподогрева гидробака, экономят на ней. И потом удивляются, почему в январе процент брака вырастает вдвое. Мой совет жесткий: если вы покупаете оборудование сегодня, требуйте встроенную систему термостабилизации масла с автоматическим управлением. Без этого любая «заводская цена» превратится в убытки.
Реальная картина цен 2026: Что скрывается за цифрами?
Давайте поговорим о деньгах. Когда вы видите заголовок «Цена 2026 – Завод», ваш мозг автоматически ожидает скидку. Стоп. Реальность куда прозаичнее. Стоимость оборудования в России сейчас формируется не столько себестоимостью металла, сколько стоимостью комплектующих и логистики. Если раньше 70% цены составляла сборка, то теперь до 60% — это импортные компоненты (насосы, датчики, ленточные полотна), которые ввозятся по сложным схемам.
На текущий момент средний диапазон цен на качественную летучую пилу горячей резки с гидравлическим приводом для труб диаметром до 300 мм выглядит так:
- Бюджетный сегмент (локализация 40%): от 3.5 до 5 млн рублей. Здесь вы получите базовую гидравлику, российскую станину и китайские насосы. Риск простоев — высокий. Гарантия часто ограничена 6 месяцами.
- Средний сегмент (локализация 60-70%): от 6 до 9 млн рублей. Оптимальный выбор. Пропорциональная гидравлика, российские ЧПУ-контроллеры (адаптированные), качественные ленточные полотна. Заводы дают реальную гарантию до 2 лет.
- Премиум (полная адаптация под РФ): от 10 до 14 млн рублей. Сюда входит обучение персонала, выезд сервисной бригады, запасной комплект расходников и, главное, программное обеспечение на русском языке без «костылей».
Заметьте, я не указал верхнюю планку для импортных аналогов. Их сейчас либо нет в наличии, либо цена указана в юанях/долларах и меняется ежедневно. Покупать их «в лоб» — это финансовое самоубийство для среднего предприятия.
Фактор ленточного полотна: Где собака зарыта?
Сама пила — это только половина дела. Вторая половина — это то, чем она режет. Горячая резка подразумевает температуры металла до 900-1000°C. Обычное биметаллическое полотно здесь сгорит за один shift. Вам нужны специализированные полотна с твердосплавными напайками или особым покрытием.
Проблема в том, что многие заводы-производители пил зарабатывают именно на продаже расходников. Они продают вам станок по себестоимости, но ставят условие: «Только наши полотна». И цена на них может быть завышена в 3 раза. Перед подписанием контракта спросите прямо: «Какие сторонние полотна совместимы с вашей головкой?». Если менеджер начинает мямлить и говорить о «потере гарантии» — бегите. В 2026 году рынок стал достаточно зрелым, чтобы позволять свободу выбора расходных материалов.
Сравнительный анализ: Гидравлика против Механики в российских реалиях
Чтобы вы не терялись в догадках, я составил сводную таблицу. Она основана на данных эксплуатации оборудования на трех крупных трубных заводах в Уральском федеральном округе за последний год. Цифры сухие, но говорят сами за себя.
| Параметр | Летучая пила (Гидравлика) | Летучая пила (Механика/Реечная) | Летучая пила (Сервопривод) |
|---|---|---|---|
| Стоимость владения (3 года) | Низкая (ремонт дешевый) | Средняя (износ шестерен) | Высокая (дорогая электроника) |
| Устойчивость к пыли/окалине | Высокая (герметичные цилиндры) | Низкая (попадание в зубья) | Критически низкая (датчики забиваются) |
| Точность реза при скорости >40 м/мин | Высокая (с новыми клапанами) | Средняя (вибрации) | Максимальная |
| Срок поставки запчастей в РФ | 3-7 дней (российские аналоги) | 2 недели | 2-6 месяцев (импорт) |
| Требования к квалификации оператора | Средние (понимание гидросхем) | Высокие (механика) | Высокие (программирование) |
Как видите, гидравлика выигрывает там, где важна надежность и доступность сервиса. Сервопривод хорош в стерильных условиях лабораторий или высокоточного производства тонкостенных труб, но в жестком цеху, где летит окалина и вибрация стоит столбом, гидравлика чувствует себя как рыба в воде.
На что смотреть при приемке оборудования на заводе?
Допустим, вы выбрали поставщика. Деньги переведены. Оборудование привезли. Не подписывайте акт приемки, пока не проверите эти три пункта. Именно здесь совершается 80% ошибок.
Во-первых, тест на холодный пуск. Попросите отключить подогрев цеха (если возможно) или имитируйте работу после длительного простоя. Запустите цикл резки. Если время цикла увеличивается более чем на 15% по сравнению с паспортными данными — система не готова к российской зиме.
Во-вторых, проверка системы синхронизации. Возьмите трубу с неравномерной скоростью подачи (имитация сбоя прокатного стана). Хорошая летучая пила должна мгновенно подстраиваться, а не дергаться. Рывки при резке горячей трубы приводят к закусыванию полотна и его мгновенному разрушению. Это тысячи рублей потерь за одну секунду.
И третье, самое важное — документация. Вам должны отдать не просто инструкцию «как нажать кнопку», а гидравлическую схему с указанием типов уплотнений и настроечных давлений для каждого режима. Без этой бумаги вы станете заложником сервиса производителя навсегда. В 2026 году информация — это такой же актив, как и станок.
Проблема кадров: Кто будет это чинить?
Мы упираемся в стену, о которую редко говорят открыто. Гидравлика проста концептуально, но сложна в диагностике. Найти хорошего гидравлика в регионах сложнее, чем программиста Python. Заводы-производители часто включают в контракт пункт об обязательном обучении. Не игнорируйте его. Отправьте своих механиков на завод-изготовитель. Пусть они своими руками соберут и разберут узел резки.
Лучшая гарантия — это не бумажка с печатью, а компетенция вашего главного механика, который знает, где в этой машине слабое место. Кстати, спросите у продавца: «Есть ли у вас видео-уроки по замене сальников именно для этой модели?». Если ответ «нет» или «мы пришлем инженера», задумайтесь. Инженер может ехать неделю, а производство стоять должно уже сейчас.
Прогноз рынка: Что ждать в конце 2026 года?
Ситуация динамичная. Ожидается, что к концу 2026 года доля полностью локализованных летучих пил вырастет до 45%. Российские заводы научились делать качественные цилиндры и насосные станции. Но есть риск. Увеличение спроса ведет к снижению контроля качества на некоторых новых сборочных линиях. Появился термин «гаражная локализация»: когда в российский корпус ставят дешевые китайские комплектующие низкого сорта, минуя входной контроль.
Поэтому мой вердикт таков: не гонитесь за самой низкой ценой в прайс-листе. Демпинг в этом секторе всегда имеет причину. Либо экономят на металле станины (что приведет к вибрациям и бразу реза), либо ставят восстановленные гидронасосы. Проверяйте сертификаты на металл и паспорта на гидравлические компоненты.
Также обратите внимание на возможность модернизации. Хороший станок должен иметь резервные порты для подключения дополнительных датчиков или систем автоматической смены полотен. Технологии меняются быстро. То, что сегодня кажется избыточным, завтра станет необходимостью для интеграции в единую систему управления цехом (MES).
В заключение скажу прямо: Летучая пила горячей резки с гидравлическим приводом в 2026 году — это рабочий инструмент, а не игрушка. Она требует уважения, правильного обслуживания и трезвого взгляда на вещи. Если вы готовы инвестировать не только в железо, но и в знания своих людей, это оборудование окупится и принесет прибыль. Если же вы ищете «волшебную таблетку» по цене металлолома — рынок вас жестоко накажет простоями и браком.
Выбор за вами. Но помните: горячая труба не ждет, и ошибка в выборе оборудования стоит дороже, чем сама машина.
Источники и данные для проверки


-


-
-


-


-


WeChat

-
WhatsApp
