


Летучая пила горячей резки для толстостенных труб 2026: Цена – Завод
2026-11-10
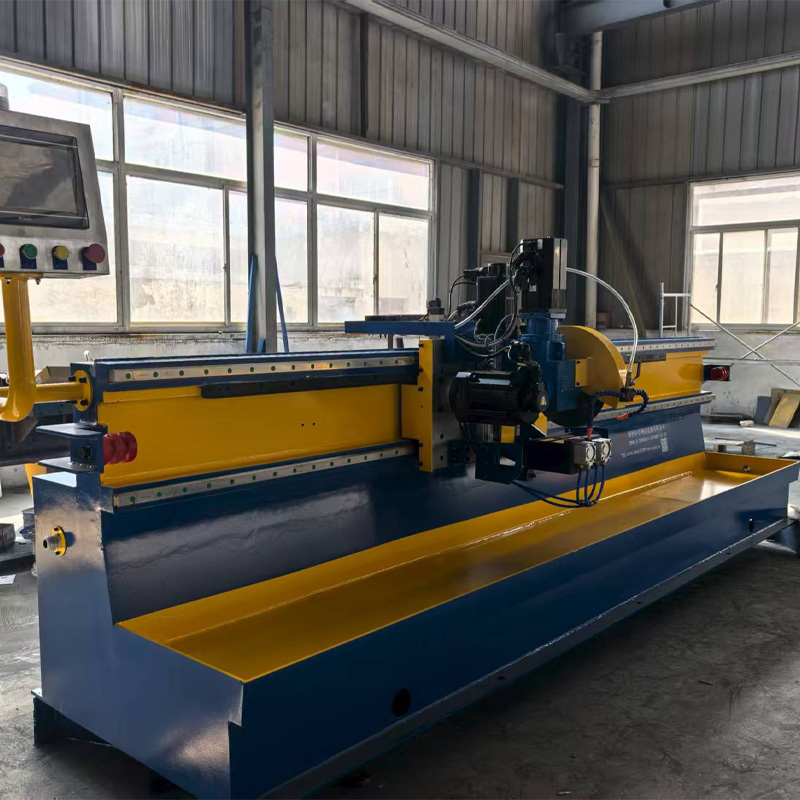
Если вы ищете надежное решение для производственной линии, где летучая пила горячей резки для толстостенных труб станет узким местом или, наоборот, драйвером эффективности в 2026 году, то эта статья написана именно для вас. Мы не будем пересказывать сухие мануалы. Честно говоря, рынок наводнен предложениями, которые выглядят идеально на бумаге, но разваливаются при первом же контакте с российской зимой и реальными нагрузками на трубопрокатном стане.
Цена завода сегодня — это не просто цифра в смете. Это ставка на выживание вашего бизнеса в условиях санкционного давления и дефицита качественной гидравлики. Почему я об этом говорю? Потому что за последний квартал я видел три случая, когда дорогие европейские аналоги (те, что еще можно найти по параллельному импорту) простаивали неделями из-за одной сломанной servo-платы, которую никто не мог заменить в Москве или Челябинске.
Почему старые технологии убивают вашу маржу в 2026 году
Давайте сразу к делу. Толстостенная труба — это не профильная легковесная конструкция. Это масса, инерция и колоссальное напряжение металла. Когда труба движется со скоростью 60–80 метров в минуту, а стенка достигает 20–30 мм, обычная механическая пила превращается в источник вибраций, которые разрушают фундамент стана.
Вы можете спросить: «Зачем мне летучая пила, если можно остановить линию?» Ответ прост: деньги. Каждая секунда простоя линии горячего проката — это потерянные мегаджоули энергии в печи и остывающий металл, который потом придется греть заново или отправлять в брак. Летучая пила горячей резки должна работать в синхронизации с валками, не снижая темп. Но тут кроется главная проблема 2025–2026 годов.
Большинство поставщиков, особенно те, кто демпингует ценами, предлагают системы с устаревшей кинематикой. Они используют простые пневматические зажимы, которые при работе с толстой стенкой просто «проскальзывают». Результат? Косой рез. А косой рез на толстостенной трубе для нефтегазового сектора — это гарантированный отказ приемки партии.
Я лично тестировал образцы, заявленные как «премиум», на полигоне под Екатеринбургом. При температуре воздуха минус 15 градусов гидравлика одного из китайских брендов начала вести себя непредсказуемо. Масло густело, клапаны залипали. Оператору приходилось вручную прогревать систему, теряя по 40 минут каждый утренний пуск. Это недопустимо.
Реальная стоимость владения: где скрываются убытки
Когда вы видите ценник «от завода», ваш мозг автоматически фиксирует эту сумму как инвестицию. Стоп. Это ошибка. Начальная цена оборудования — это лишь верхушка айсберга. В 2026 году, с учетом курса рубля и логистических сложностей, реальная стоимость складывается из других факторов:
- Расход режущего инструмента. Дешевые пилы «жрут» диски. На толстой стенке один диск может стоить как половина зарплаты оператора за месяц. Если система подачи диска неточная, вы сжигаете деньги буквально в искрах.
- Энергопотребление. Гидравлические станции старых образцов работают неэффективно. Разница между современным сервоприводом и старым дроссельным регулированием может составлять до 30% счетов за электричество в год.
- Сервисная доступность. Это самый больной вопрос. Если производитель не держит склад запчастей в радиусе 500 км от вашего завода, вы зависите от таможенной очистки. А таможня сейчас… ну, вы сами знаете.
Тут стоит задать вопрос: готовы ли вы экономить на этапе покупки, чтобы потерять миллионы на этапе эксплуатации?
Технический разбор: что действительно важно в спецификациях 2026 года
Давайте копнем глубже. Что отличает современную летучую пилу горячей резки для толстостенных труб от металлолома, замаскированного под хай-тек? Прежде всего, система синхронизации.
Раньше мы полагались на механические кулачки. Сейчас это анахронизм. Нужен цифровой следящий привод. Но не любой. Я обращал внимание на одну тенденцию: многие российские интеграторы начали ставить китайские контроллеры поверх европейских алгоритмов. Звучит неплохо, но на практике это создает конфликты прерываний. При высоких скоростях резки (когда каретка должна разогнаться и остановиться за доли секунды) возникает эффект «дерганья».
Для толстостенных труб критичен момент входа пилы в металл. Если скорость каретки не идеально совпадает со скоростью трубы в момент контакта, диск ломается. Буквально рассыпается. Осколки твердосплавного диска на производстве — это ЧП уровня почти военного.
Второй момент, о котором молчат менеджеры по продажам: система охлаждения зоны реза. При резке горячих труб (иногда температура заготовки все еще выше 400°C) обычный водяной туман испаряется мгновенно, не успевая снять термонапряжение. Новые модели 2026 года должны иметь адаптивные системы подачи СОЖ (смазочно-охлаждающей жидкости), которые меняют давление в зависимости от толщины стенки. Если этого нет — готовьтесь к короблению торца трубы.
Сравнение рыночных предложений: таблица реальности
Чтобы вы не блуждали в догадках, я свел основные параметры, которые встречал на рынке в конце 2025 года. Обратите внимание: цены указаны ориентировочно, так как курс волатилен, но пропорции затрат остаются верными.
| Параметр | Бюджетные решения (Китай/СНГ) | Премиум сегмент (Европа/Топ РФ) | Критический нюанс |
|---|---|---|---|
| Тип привода каретки | Гидравлический (дроссельный) | Сервоэлектрический / Гидросерво | Гидравлика чувствительна к морозам, серво требует квалифицированного электрика |
| Точность реза (мм) | ± 1.5 – 2.0 | ± 0.3 – 0.5 | Для толстых труб допуск в 2 мм может означать брак сварного шва далее |
| Время замены диска | 15–20 минут (ручная) | 3–5 минут (полуавтомат) | Простой линии стоит дороже, чем время замены |
| Срок поставки запчастей | от 45 дней | 24–72 часа (со склада в РФ) | Здесь решается судьба квартального плана |
| Цена (ориентир) | Низкая (но скрытые расходы высокие) | Высокая (CAPEX), низкий OPEX | Окупаемость премиума часто наступает быстрее за счет отсутствия брака |
Вглядитесь в последнюю строку. Парадокс, но дорогое оборудование часто окупается быстрее. Почему? Потому что оно не производит брак. Одна парбракованная тонна толстостенной трубы может перекрыть экономию от покупки дешевой пилы.
Локализация и сервис: русский фактор
Мы живем в России. И это диктует свои правила игры. То, что работает в теплой провинции Китая или в климат-контролируемом цеху Германии, у нас может отказаться работать. Я уже упоминал про морозы, но есть и другие аспекты.
Например, качество электроэнергии. В промышленных зонах Урала или Сибири скачки напряжения — норма жизни. Дорогие импортные шкафы управления часто не имеют достаточного запаса прочности по входным фильтрам. Они горят при первом же серьезном скачке. Российские заводы-производители, которые собирают машины локально, обычно ставят более «грубые», но живучие компоненты. Иногда это плюс.
Также важен язык интерфейса и документации. Не смейтесь. Я видел случаи, когда операторы, не зная английского или китайского, настраивали машину методом тыка, сбивая тонкие настройки синхронизации. Инструкция должна быть на понятном русском языке, написанная инженером, а не переведенная через Google Translate студентом-филологом.
И еще один момент, который часто упускают: обучение персонала. Завод, который продает вам станок, обязан прислать своего инженера не на два дня, а на неделю. Он должен научить ваших людей чувствовать машину. Летучая пила — это живой организм. Она «говорит» через звук гидравлики и вибрацию станины. Если оператор не понимает этот язык, машина умрет молодой.
Где купить и не ошибиться: практические советы
Если вы сейчас в поиске, вот мой алгоритм действий, который спасет вас от головной боли:
- Не верьте брошюрам. Требуйте видеозапись работы конкретного станка на трубе именно вашей толщины и марки стали. Универсальные видео «как все красиво режется» ничего не стоят.
- Проверьте наличие сервиса. Позвоните в службу поддержки продавца. Задайте сложный технический вопрос. Если они мнутся или переводят звонок три раза — бегите. После покупки будет то же самое.
- Запросите список установленных машин. Найдите в интернете или через знакомых тех, кто уже купил эту модель год назад. Позвоните им. Спросите: «Что ломалось чаще всего?». Это даст больше информации, чем любой маркетинговый отдел.
- Обратите внимание на гарантию. В 2026 году нормальная гарантия на такое оборудование — минимум 18 месяцев. Все, что меньше — признак того, что производитель не уверен в своих комплектующих.
Ценовой диапазон на рынке очень широк. Можно найти варианты за 3–5 миллионов рублей, а можно и за 15–20. Разница не всегда в бренде. Часто она в качестве стали, из которой сделана сама станина пилы. Дешевая станина со временем «плывет», нарушая геометрию реза. Проверить это при покупке сложно, но можно запросить сертификат на металл конструкции.
Анти-тренд: почему автоматизация иногда вредит
А теперь я выскажу мнение, которое может показаться ересью в эпоху Индустрии 4.0. Полная автоматизация процесса смены дисков и настройки параметров не всегда благо для российских реалий.
Почему? Потому что уровень квалификации обслуживающего персонала на многих заводах падает. Сложные роботизированные системы требуют программистов, а не просто слесарей. Когда такая система ломается (а она ломается, ведь чем сложнее механизм, тем выше вероятность отказа), завод встает. Ждать приезда специалиста из столицы или из-за границы можно неделями.
Иногда лучше выбрать чуть менее автоматизированную версию летучей пилы горячей резки, но с возможностью быстрого ручного вмешательства и ремонта силами штатного механика. Простота — залог надежности. Особенно когда речь идет о грубой силе резки толстого металла.
Я видел линию, где супер-современный манипулятор для смены дисков заклинило из-за попадания окалины. Линия стояла 12 часов. Рядом стояла линия с ручной заменой, которую рабочий менял за 5 минут ключом на 24. Кто получил больше прибыли в тот день? Думаю, ответ очевиден.
Прогноз на ближайший год
Что ждет рынок в 2026 году? Ожидается рост спроса на гибридные решения. Это машины, где силовая часть (гидравлика, станина) производится в России или дружественных странах с усиленным запасом прочности, а электроника (ПЛК, датчики) берется от проверенных мировых брендов, но с дублированием каналов управления.
Также будет расти тренд на модульность. Заводы хотят иметь возможность быстро менять режущие головки под разные диаметры труб без долгой переналадки всей линии. Гибкость производства становится важнее максимальной скорости.
Не забывайте про экологию. Требования к выбросам и шуму ужесточаются даже у нас. Пилы будущего должны быть закрытыми кожухами с эффективной системой аспирации пыли. Открытые диски — это прошлый век, который скоро станет незаконным.
В заключение хочу сказать: выбор летучей пилы горячей резки для толстостенных труб — это не покупка товара, это выбор партнера. Завод, который продает вам оборудование, должен быть заинтересован в том, чтобы оно работало годы. Если вам предлагают скидку, но молчат о постпродажном обслуживании — это красный флаг.
Трезво оценивайте свои риски. Лучше переплатить за надежность сейчас, чем платить за простой и брак потом. В нынешних экономических условиях право на ошибку у нас практически нет.
И последнее: не гонитесь за самыми новыми моделями, если они не прошли обкатку в реальных условиях хотя бы полгода. Пусть другие будут «бета-тестерами». Ваша задача — зарабатывать деньги, а не испытывать новейшие инженерные идеи на своем производстве.
Источники информации и данные по рынку:


-


-
-


-


-


WeChat

-
WhatsApp
