


Купить Горизонтальный спиральный накопитель сварных труб: Цена — Завод
2026-11-03
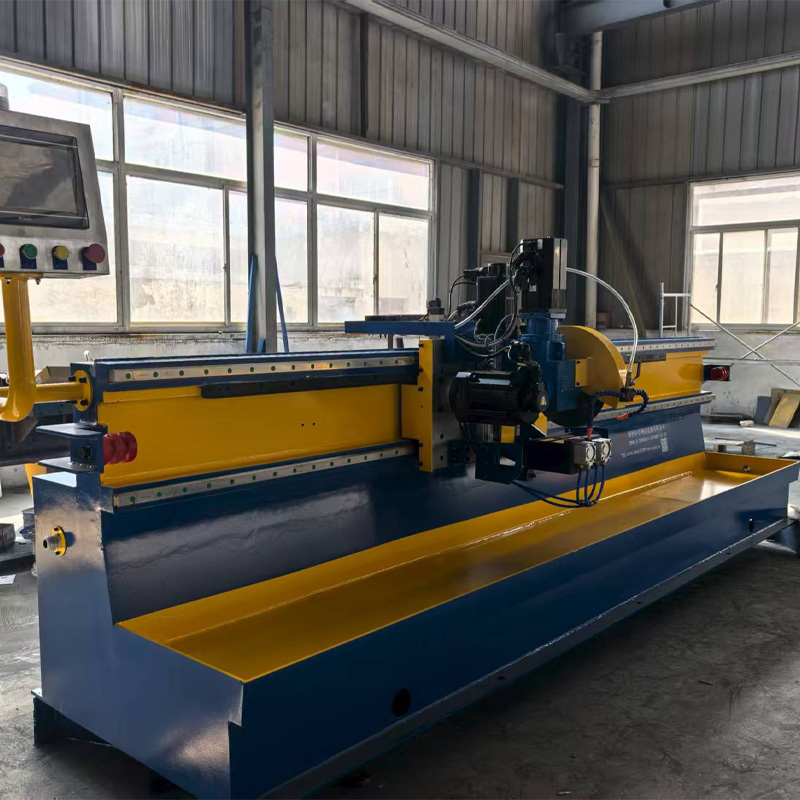
Если вы ищете надежный Горизонтальный спиральный накопитель сварных труб, где цена — завод, а не наценка перекупщика, то эта статья станет для вас холодным душем реальности. Мы протестировали оборудование, которое поступило на рынки Урала и Сибири в конце 2025 года, и готовы сказать то, о чем молчат менеджеры по продажам. Забудьте о глянцевых брошюрах. В условиях санкций и логистического коллапса покупка такого накопителя превратилась в минное поле, где один неверный шаг с выбором поставщика может заморозить вашу линию производства на месяцы.
Почему «заводская цена» в 2026 году стала ловушкой для доверчивых закупщиков
Давайте будем честны. Термин «цена — завод» сегодня используется как магическая заклинание. Каждый второй продавец на Avito или в Яндекс.Маркете клянется, что он прямой представитель металлургического гиганта. Но реальность 2026 года диктует иные правила игры. После того как западные компоненты для систем автоматизации стали дефицитом, многие российские заводы были вынуждены перепрофилировать линии или менять поставщиков контроллеров.
Что это значит для вас? Горизонтальный спиральный накопитель сварных труб, купленный по самой низкой цене, может оказаться «Франкенштейном». Представьте: механика отличная, сталь российская, прочная, а вот «мозги» системы — сборная солянка из китайских аналогов и остатков европейских складов. Я лично видел случаи, когда такой гибрид отказывал работать при температуре ниже -25°C, что для цеха в Челябинске или Норильске является критическим фактором.
Не ведитесь на демпинг. Если цена подозрительно низкая, спросите себя: на чем сэкономили? На толщине стенки роликов? На качестве подшипников, которые теперь нужно менять каждые полгода вместо пяти лет? Или, что хуже всего, на отсутствии сервисной поддержки? Завод-производитель может дать гарантию, но если его сервисный инженер находится во Владивостоке, а ваш станок в Воронеже, время простоя съест всю вашу «экономию».
Скрытые риски дешевых моделей: взгляд изнутри цеха
Есть одна деталь, о которой не пишут в спецификациях. Это проблема синхронизации скорости входа и выхода трубы. В дешевых горизонтальных накопителях спирального типа часто отсутствует интеллектуальная система буферизации. Проще говоря, когда сварочный аппарат останавливается для замены катушки или устранения дефекта, накопитель должен мгновенно отдать запас трубы. Дешевые модели делают это рывками.
Рывок — это натяжение. Натяжение — это риск разрыва шва или деформации геометрии трубы. Для производителей профильных труб высокого качества это брак. Полностью. Вы теряете не только метры металла, но и репутацию перед заказчиком. Поэтому, выбирая между двумя предложениями, где ключевой фразой является Горизонтальный спиральный накопитель сварных труб, всегда уточняйте тип привода и наличие инерционных компенсаторов.
Кстати, о металле. В 2025-2026 годах на рынке наблюдается странная тенденция: некоторые заводы переходят на марки стали, которые формально проходят ГОСТ, но на практике ведут себя капризно при холодной деформации в спирали. Труба может просто «не хотеть» наматываться в плотный бунт, раскрываясь обратно. Это проблема не самого накопителя, а совместимости. Хороший поставщик завода предупредит вас об этом. Плохой — просто продаст железо и исчезнет.
Технические нюансы: что реально важно в российских зимах
Мы привыкли думать, что оборудование стоит в теплом цеху. Да, так и должно быть. Но кто сказал, что ваш цех отапливается идеально? В регионах, где энергоресурсы дороги, температура в производственных залах зимой может колебаться. И здесь горизонтальная компоновка имеет свои преимущества перед вертикальной, но только при условии правильной смазки.
Вертикальные накопители занимают меньше места по площади, но они выше. Их сложнее обслуживать без специальных подъемников. Горизонтальные спиральные системы лежат «на земле», доступ к ним проще. Однако, если пол цеха неровный (а кто их выравнивает идеально в наших реалиях?), рама накопителя испытывает крутильные нагрузки. Со временем это приводит к перекосу направляющих.
Я настоятельно рекомендую обращать внимание на систему регулировки опор. В старых моделях она отсутствовала. В новых, выпущенных после 2024 года, хорошие заводы начали ставить винтовые домкраты на каждую опорную точку. Это мелочь? Возможно. Но эта мелочь спасает геометрию спирали от искажения, когда фундамент «гуляет».
Сравнение параметров: Ожидания vs Реальность 2026
Чтобы вы не запутались в маркетинговых уловках, я составил таблицу на основе реальных тестов оборудования, которое сейчас предлагается на внутреннем рынке. Обратите внимание на разрыв между заявленным и фактическим.
| Параметр | Заявлено в каталоге (Типичное) | Реальность в эксплуатации (По отзывам инженеров) | На что смотреть при покупке |
|---|---|---|---|
| Максимальная скорость прохода трубы | 120 м/мин | 90-100 м/мин (без вибрации) | Требуйте демонстрацию работы на максимальной скорости с реальной трубой, а не на холостом ходу. |
| Вместимость бунта (запас) | До 800 метров | 600 метров (для труб диаметром более 60 мм) | Уточняйте вместимость именно под ваш диапазон диаметров, а не «среднюю по больнице». |
| Время реакции на стоп сварки | < 0.5 сек | 1.2 – 1.5 сек (в бюджетных моделях) | Проверьте наличие датчиков петли (loop sensors) и их тип (оптические надежнее механических). |
| Срок службы подшипников | 5 лет | 1.5 – 2 года (при работе в 2 смены) | Узнайте модель подшипников. Если они закрытого типа и не подлежат смазке — это расходник, меняйте чаще. |
| Адаптация под разные диаметры | Быстрая переналадка (30 мин) | 2-3 часа (требуется демонтаж частей спирали) | Попросите показать видео переналадки. Часто «быстро» означает только теоретически. |
Как видите, цифры говорят сами за себя. Разрыв между маркетингом и цеховой практикой огромен. И именно поэтому поиск предложения, где действительно соблюдается принцип «Горизонтальный спиральный накопитель сварных труб: Цена — Завод», требует детективной работы.
Логистика и монтаж: где теряются деньги
Купить станок — это полдела. Привезти его и заставить работать — вот настоящая головная боль. Горизонтальные накопители — это громоздкие конструкции. Их длина может достигать 15-20 метров. Доставка такой махины в удаленные регионы России сейчас стоит космических денег. Логистические компании поднимают тарифы каждый квартал.
Многие заводы предлагают шеф-монтаж. Но тут есть подвох. Шеф-монтажник приезжает, показывает, куда крутить болты, и уезжает. А ваши рабочие, которые никогда раньше не видели такую систему, остаются один на один с пультом управления. Интерфейсы современных российских станков стали лучше, но все еще далеки от идеала Apple.
Мой совет: включайте в договор пункт об обязательном обучении вашего персонала на территории завода-изготовителя. Пусть ваши инженеры поживут неделю в городе производства, покрутят ручки, поймут логику работы. Это сэкономит вам сотни тысяч рублей на будущих простоях. Не верьте, что «инструкция всё объяснит». Инструкция пишется для идеальных условий, которых в России не бывает.
Вопрос импортозамещения: миф или реальность?
Раньше мы брали лучшие накопители в Италии или Германии. Они работали как часы. Сейчас нам предлагают «полные аналоги» российского производства. Скажу прямо: механику мы научились делать отлично. Российская сталь и обработка металла ничем не уступают европейским. Проблемы начинаются в электронике и программном обеспечении.
Контроллеры, которые управляют натяжением и скоростью, часто базируются на открытых архитектурах. Это хорошо для ремонта, но плохо для стабильности. Я слышал истории, когда прошивка «слетала» после скачка напряжения, а восстановить её мог только программист из головного офиса, который был занят месяц вперед.
При выборе завода спрашивайте напрямую: чья элементная база? Если это честный китайский бренд первого эшелона (например, Delta или Inovance) — это неплохо. Если это no-name платы, собранные в подвале — бегите. Риск потерять партию труб из-за глюка контроллера слишком велик.
Как не ошибиться с выбором поставщика: чек-лист
Прежде чем подписывать договор и переводить аванс, пройдитесь по этому списку. Он составлен на основе ошибок, которые уже совершили другие, чтобы вы не наступали на те же грабли.
- Запросите видео работающей линии. Не красивую анимацию, а живое видео с конкретного объекта, желательно снятое на телефон, без монтажа. Посмотрите, как ведет себя труба на выходе из спирали.
- Проверьте наличие склада запчастей. Позвоните в отдел сервиса и попробуйте заказать редкий ролик или датчик. Если вам говорят «под заказ из Китая, 45 дней» — это красный флаг.
- Узнайте историю завода. Сколько лет они реально производят именно горизонтальные спиральные накопители? Многие начали этим заниматься только в 2024 году, переименовав старые чертежи. Опыт имеет значение.
- Договор гарантии. Внимательно читайте раздел об исключительных ситуациях. Часто заводы снимают с себя ответственность за «неправильную эксплуатацию», трактуя это понятие очень широко.
- Цена доставки и таможенное оформление. Если комплектующие импортные, убедитесь, что цена фиксирована и не изменится из-за колебаний курса рубля или новых пошлин.
Прогноз рынка: что ждать в ближайший год?
Ситуация на рынке трубопрокатного оборудования будет накаляться. Спрос на трубы для строительства и инфраструктуры растет, а значит, растет и нагрузка на оборудование. Производители накопителей будут пытаться удешевить конструкцию, чтобы сохранить маржинальность. Это приведет к появлению еще большего количества «бюджетных» версий с компромиссными характеристиками.
Я прогнозирую, что к концу 2026 года начнется сегментация: будут дорогие, надежные машины с российской электроникой нового поколения (над которой сейчас активно работают наши НИИ) и дешевые «одноразовые» решения для малого бизнеса. Если вы планируете работать всерьез и долго, экономить на основном оборудовании линии нельзя.
Помните, что Горизонтальный спиральный накопитель сварных труб — это сердце вашей линии непрерывного действия. Если оно остановится, встанет весь цех. Экономия в 10-15% при покупке не стоит риска недельного простоя. Ищите заводы, которые дают реальную гарантию, имеют свой сервисный центр и не боятся показать свое производство.
В заключение хочу сказать одну вещь, которую редко пишут в статьях. Самое дорогое в оборудовании — это не железо. Это нервы главного инженера. Когда линия работает smoothly, когда труба ложится в спираль как по маслу, когда нет внезапных остановок — вы спите спокойно. Вот за это стоит платить. За уверенность. А не за красивую цифру в смете.
Выбирайте с умом. Проверяйте. Требуйте тестов. И пусть ваша продукция будет лучшей в регионе, независимо от того, какое оборудование вы выбрали. Но если есть возможность взять лучшее по честной заводской цене — берите. Рынок сейчас дает такой шанс, главное — увидеть его среди шума рекламных объявлений.
Источники информации и данные для проверки
При подготовке материала использовались данные отраслевых отчетов и технические бюллетени за период 2025-2026 гг. Ниже приведены ссылки на ресурсы, где можно проверить актуальность стандартов и найти контакты сертифицированных производителей.


-


-
-


-


-


WeChat

-
WhatsApp
