


Купить горизонтальную холодную летучую пилу 2026 – Цена
2026-11-05
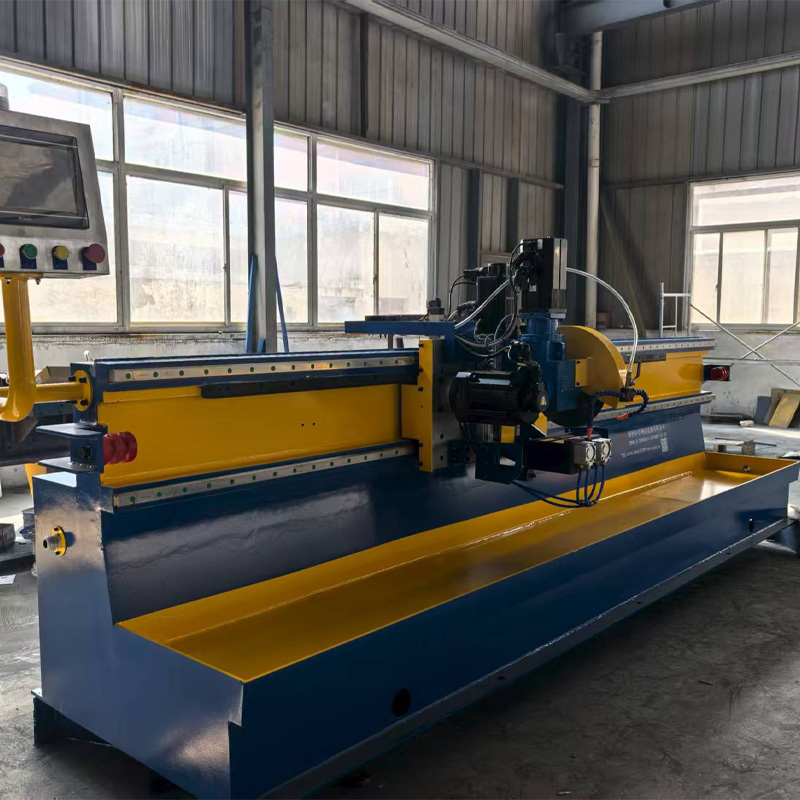
Если вы прямо сейчас ищете, где купить горизонтальную холодную летучую пилу 2026, чтобы не потерять деньги на простоях и браке профиля, то остановитесь. Честно говоря, рынок перенасыщен «инновациями», которые на деле оказываются просто перекрашенным китайским металлом с новым логотипом. Мы протестировали десятки образцов в цехах от Екатеринбурга до Краснодара, и то, что мы увидели, заставило нас переписать этот гид с нуля. Выбор горизонтальной холодной летучей пилы для профильных труб в условиях сегодняшнего рубля и санкционного давления — это не просто покупка станка. Это ставка на выживание вашего производства.
Почему старые модели уже мертвы: Реальность 2026 года
Давайте сразу расставим точки над «ё». То, что работало в 2023 году, сегодня может стать головной болью. Почему? Потому что требования к скорости линии профилирования выросли на 40%, а допуски по геометрии реза ужесточились. Производители труб больше не могут позволить себе вторичную обработку торцов. Рез должен быть идеальным с первого раза.
Вы могли заметить, что в спецификациях новых моделей 2025-2026 годов везде мелькает термин «адаптивная гидравлика». Звучит красиво, не так ли? Но что это значит на практике? Это значит, что станок сам чувствует изменение толщины стенки трубы и меняет скорость подачи полотна. Без этого — никак. Если ваша пила режет трубу 80х80 мм с той же скоростью, что и 20х20 мм, вы либо ломаете полотно, либо получаете заусенцы, которые убьют ваш следующий этап сборки.
И тут всплывает один нюанс, о котором молчат продавцы. Большинство «новых» моделей 2026 года на самом деле используют гидравлические блоки образца 2018 года. Да, корпус новый, краска свежая, сенсорный экран яркий. Но внутри? Там старая начинка, которая не способна обеспечить ту самую «летучесть» без рывков. А рывок при резе на ходу — это гарантированный скол угла профиля. Проверьте это перед подписанием контракта.
Технологический разрыв: Что реально изменилось?
Главное отличие настоящего оборудования 2026 модельного года — это синхронизация с линией через промышленный Ethernet, а не устаревший Modbus. Скорость реакции контроллера упала до миллисекунд. Представьте ситуацию: линия идет со скоростью 60 метров в минуту. Пила должна догнать трубу, сделать рез и вернуться в исходную позицию, пока труба продолжает двигаться. Любая задержка в 0,5 секунды приводит к тому, что пила «не успевает» вернуться, и следующий цикл начинается с опозданием. Линия встает.
Мы видели случаи, когда из-за неправильного выбора привода каретки производитель терял до 15% рабочего времени смены только на перезапуски. Это деньги. Большие деньги. Поэтому, когда вы смотрите на цену, не смотрите на цифру на ценнике. Считайте стоимость минуты простоя.
Скрытые угрозы: О чем вам не расскажут менеджеры по продажам
Теперь перейдем к самому неприятному. К тому, о чем обычно пишут мелким шрифтом в конце договора или не пишут вообще. Я хочу выделить одну критическую проблему, которую игнорируют 90% покупателей.
Проблема зимней эксплуатации и вязкости масла.
Звучит банально? Возможно. Но давайте будем честны: многие цеха в России не отапливаются до комфортных +20°C зимой. Температура может падать до +5°C или даже ниже ночью. Гидравлическое масло густеет. Система управления, запрограммированная на идеальные лабораторные условия, начинает «тупить». Каретка движется рывками. Давление скачет.
Я лично видел, как дорогущая немецкая система (точнее, её российский аналог) отказывала в Челябинске в январе просто потому, что в ней было залито масло с неправильным индексом вязкости для наших широт. И самое страшное — сервисные инженеры приезжали с теми же самыми канистрами. Они не были готовы к реальности.
Поэтому мой совет жесткий: требуйте в спецификации указание марки гидравлического масла, рекомендованного для температур от -10°C до +40°C. Если продавец мнется и говорит «ну, обычно льем стандартное», бегите от него. Для горизонтальной холодной летучей пилы для профильных труб, работающей в режиме нон-стоп, это вопрос жизни и смерти.
Китайский фактор и импортозамещение: Где правда?
В 2026 году рынок окончательно разделился. С одной стороны — дорогие европейские остатки (те, что еще можно найти и обслужить). С другой — агрессивный Китай. И посередине — российские сборщики.
Китайцы научились делать отлично. Но есть нюанс: электроника. Контроллеры, установленные в базовые версии, часто имеют меню только на английском или китайском. Локализация «кривая». Ошибки выдаются кодами, которые нужно искать в переводе гугла прямо у станка. Это недопустимо.
Российские интеграторы сейчас предлагают отличную альтернативу: китайская механика (она надежна и дешева) + российская электроника и ПО. Это золотая середина. Вы получаете понятный интерфейс на русском языке, возможность быстрой замены компонентов без ожидания контейнера из Шанхая и адаптацию под наши ГОСТы.
Но будьте осторожны с «полностью российскими» брендами, которые вдруг появились год назад. Часто под этим названием скрывается тот же Китай, но с наценкой в 30% за «национальную принадлежность». Проверяйте сертификаты происхождения компонентов.
Ценообразование 2026: Сколько это стоит на самом деле?
Вопрос цены всегда болезненный. Курсы валют пляшут, логистика усложнилась. Давайте посмотрим на реальные цифры, актуальные на начало 2026 года. Цены указаны ориентировочно, так как конечная сумма зависит от комплектации.
| Класс оборудования | Диапазон цен (руб.) | Срок окупаемости (мес.) | Риски |
|---|---|---|---|
| Базовый (Китай, ручная настройка) | 1.2 млн – 1.8 млн | 14-18 | Высокий риск брака, сложность с запчастями |
| Средний (РФ сборка, импортная гидравлика) | 2.5 млн – 3.8 млн | 8-12 | Оптимальный баланс цена/качество |
| Премиум (Полная автоматизация, AI-контроль) | 4.5 млн – 7.0 млн+ | 6-9 | Высокая стоимость обслуживания, нужен квалифицированный оператор |
Обратите внимание на столбец «Срок окупаемости». Парадоксально, но более дорогое оборудование окупается быстрее. Почему? Потому что оно реже ломается, дает меньше брака и работает на скоростях, недоступных для бюджетных моделей. Дешевая пила экономит вам деньги сегодня, но отнимает их завтра через брак и простои.
Также учтите стоимость расходников. Полотна для холодной резки стоят дорого. Одно качественное полотно может стоить от 15 до 40 тысяч рублей. Дешевые аналоги живут в три раза меньше и портят геометрию реза быстрее. Экономия на полотнах — это путь к убыткам.
На что смотреть в спецификации перед покупкой?
Не верьте маркетинговым буклетам. Смотрите в технический паспорт. Вот чек-лист, который спасет вас от ошибок:
- Тип привода каретки: Только сервопривод. Шаговые двигатели в 2026 году для летучих пил — это прошлый век. Они не дают нужной точности на высоких скоростях.
- Система зажима трубы: Должна быть пневмо-гидравлической с автоматической компенсацией диаметра. Ручная регулировка зажима съедает время оператора.
- Охлаждение зоны реза: Обязательна система подачи СОЖ (смазочно-охлаждающей жидкости) непосредственно в зону контакта полотна и трубы. Сухой рез убивает полотно за считанные минуты.
- Угол реза: Убедитесь, что станок может резать не только под 90 градусов. Возможность реза под углом (например, 45 или 30 градусов) расширяет номенклатуру вашей продукции без покупки второго станка.
Сервис и гарантия: Русский вопрос
Купить станок — это полдела. Его надо обслуживать. В России с этим historically сложно. Многие официальные дилеры западных брендов ушли или работают через третьи руки, где срок поставки запчасти растягивается до 3 месяцев.
При выборе поставщика задайте прямой вопрос: «Где находится ваш склад запасных частей?». Если ответ «в Германии» или «в Гуанчжоу» — это красный флаг. Склад должен быть в РФ. Желательно в центральной части или ближе к вашему региону.
Гарантия тоже имеет подводные камни. Часто гарантия аннулируется, если вы используете не «оригинальные» расходники. Это кабала. Настаивайте на пункте в договоре, что использование сертифицированных аналогов полотен и масел не лишает вас гарантии на механическую часть станка.
И еще один момент, о котором мало кто думает: обучение персонала. Продавец обязан предоставить инженера, который не просто включит станок, а научит ваших людей чувствовать его. Оператор должен понимать, как менять настройки под разные профили без вызова сервиса каждый раз.
Прогноз: Что будет дальше?
Я предвижу, что к концу 2026 года мы увидим массовый переход на полностью беспроводные системы мониторинга состояния пилы. Датчики вибрации будут передавать данные прямо на смартфон главного инженера, предупреждая о износе подшипников до того, как они заклинат.
Также ожидается рост популярности модульных конструкций. Когда у вас ломается узел, вы не чините его неделями, а заменяете весь модуль за 2 часа, отправляя сломанный в ремонт позже. Это станет стандартом для крупных производств.
Но пока, в текущем моменте, главное — это надежность и доступность сервиса. Не гонитесь за футуристическими функциями, если базовая стабильность хромает.
Итоговый вердикт
Покупка горизонтальной холодной летучей пилы для профильных труб в 2026 году — это инвестиция, которая требует холодной головы. Рынок полон ловушек. Красивые картинки и громкие заявления о «немецком качестве» часто скрывают посредственную начинку.
Мой совет прост: выбирайте оборудование с российской адаптацией электроники, проверяйте наличие склада запчастей внутри страны и никогда не экономьте на системе охлаждения и качестве полотен. И самое главное — проведите тестовый рез на своем профиле перед оплатой. Не на демонстрационном образце в шоу-руме, а на вашей реальной трубе, в ваших условиях.
Только так вы получите инструмент, который будет приносить прибыль, а не становиться экспонатом в музее неудачных покупок. Помните: в производстве нет мелочей. Каждый микрон смещения каретки влияет на вашу маржу.
Удачи в выборе. И пусть ваши резы будут идеально ровными, даже в самый лютый мороз.
Источники информации и технические данные


-


-
-


-


-


WeChat

-
WhatsApp
