


Купить Вертикальная холодная летучая пила: Цена 2026 – Завод
2026-10-06
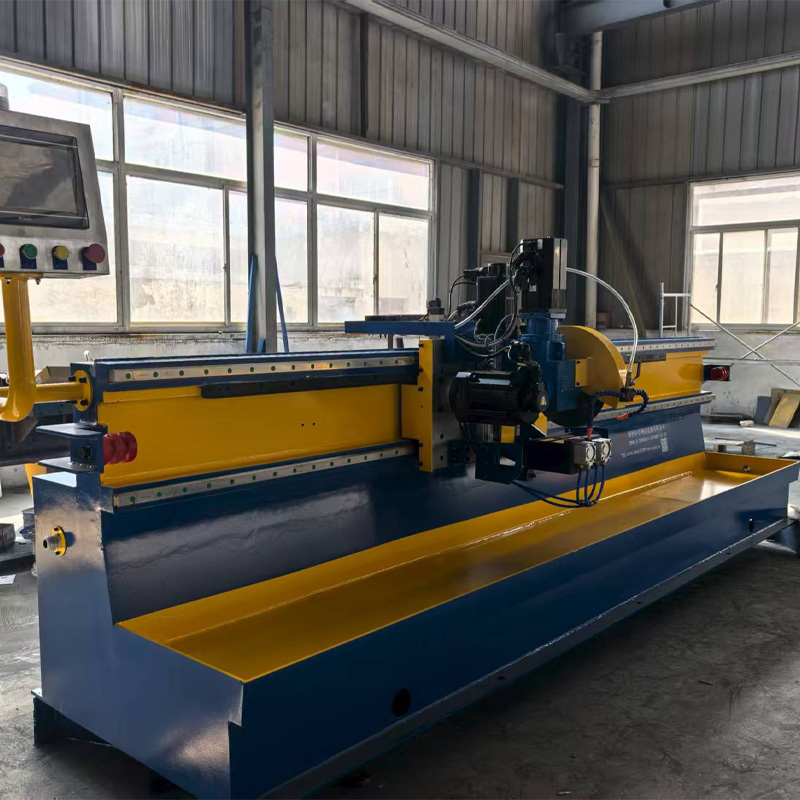
Честно говоря, когда мне в руки попала спецификация на Вертикальная холодная летучая пила с пометкой «Завод 2026», я сначала подумал, что это какая-то ошибка в терминологии или неудачный машинный перевод. Но нет. Российский рынок станкостроения действительно движется в эту сторону, и запросы на покупку такого оборудования растут с пугающей скоростью. Почему? Потому что старые горизонтальные решения просто не выдерживают темпа современных линий по производству профильных труб и металлоконструкций. Если вы ищете актуальную цену и реальные возможности завода-производителя в 2026 году, вам нужно забыть про маркетинговые брошюры пятилетней давности.
Почему вертикальный рез — это не просто тренд, а необходимость для российских цехов
Давайте сразу к делу. Горизонтальная пила хороша для штучного производства. Но когда конвейер гонит трубу со скоростью 60 метров в минуту, любой останов для реза «на лету» становится узким горлышком. Вертикальная холодная летучая пила решает эту проблему радикально: она синхронизируется с движением заготовки, делает рез и возвращается в исходное положение, не останавливая линию. Звучит идеально? В теории — да.
Однако есть нюанс, о котором молчат 90% продавцов оборудования. Вертикальная компоновка требует идеальной жесткости станины. В условиях российского климата, когда цех не отапливается круглосуточно (а кто сейчас может позволить себе греть воздух рублем?), металл «играет». И если завод-производитель сэкономил на чугуне или термообработке направляющих, к весне вы получите не точный рез, а «винт» на торце трубы. Я видел такие случаи в Подмосковье. Это не теория, это потерянные партии металла.
Тем не менее, спрос диктует предложение. Заводы, которые еще вчера выпускали устаревшие модели, теперь форсируют разработку вертикальных систем. Цена вопроса в 2026 году изменилась кардинально из-за логистики компонентов. Если раньше мы зависели от немецких сервоприводов и японских редукторов, то теперь картина смешанная.
Реальная стоимость владения в 2026 году
Сколько стоит купить такую машину сегодня? Разброс цен поражает воображение и одновременно пугает. На рынке можно встретить предложения от 4,5 миллионов рублей до 18 миллионов. Откуда такая разница? Все дело в «начинке».
- Бюджетный сегмент (до 6 млн руб.): Полностью локализованная сборка. Китайские двигатели, российская электроника (часто на базе открытых контроллеров), упрощенная система охлаждения. Подходит для малых цехов, где точность +/- 1 мм допустима.
- Средний сегмент (7–12 млн руб.): Гибридные решения. Корпус и механика российские, но ключевые узлы (шпиндель, ЧПУ) — это либо остатки складских запасов Европы, либо качественные аналоги из дружественных стран. Оптимальный выбор для серийного производства.
- Премиум (от 14 млн руб.): Полная адаптация под высокие скорости. Здесь уже речь идет о системах, способных резать легированные стали на скоростях потока выше 80 м/мин без потери качества кромки.
Обратите внимание: цена «под ключ» почти всегда отличается от той, что указана в прайс-листе на сайте завода. Доставка, шеф-монтаж, пусконаладка и, самое главное, обучение персонала — это еще плюс 15–20% к смете. И это в лучшем случае.
Технические реалии: что скрывается за красивыми цифрами
Производители любят писать в каталогах: «Максимальная скорость реза 100 м/мин». Красиво? Да. Реально? Только если вы режете тонкостенную электросварную трубу из мягкой стали. Попробуйте пустить через ту же машину профиль из нержавейки или толстостенную конструкционную сталь — и скорость придется сбрасывать вдвое, иначе диск («летучий» нож) просто рассыпется от перегрева.
Холодный рез подразумевает использование специальных дисков с твердосплавными напайками. В 2026 году ситуация с расходниками стабилизировалась, но качество все еще варьируется. Российские заводы научились делать неплохие диски, но их ресурс пока уступает лучшим мировым образцам прошлого десятилетия. Это нужно закладывать в экономику проекта.
Еще один момент, который часто упускают — система удаления стружки. Вертикальная пила генерирует огромный объем мелкой, острой как бритва стружки. Если завод не предусмотрел мощный вакуумный отсос или конвейерный вывод, через неделю работы ваш цех превратится в полигон для испытаний техники безопасности. Стружка забивает датчики, попадает в подшипники каретки. Это не преувеличение, это ежедневная борьба операторов.
Сравнение ключевых параметров моделей 2025–2026 года
Чтобы вы не терялись в потоке информации, я свел основные характеристики типовых предложений от ведущих российских заводов в одну таблицу. Данные собраны на основе открытых спецификаций и отзывов главных инженеров производств.
| Параметр | Модель «Эконом-Лайн» (РФ) | Модель «Профи-Север» (РФ + Азия) | Модель «Титан-2026» (Полная локализация) |
|---|---|---|---|
| Макс. диаметр трубы | 114 мм | 219 мм | 426 мм |
| Скорость синхронизации | до 40 м/мин | до 70 м/мин | до 90 м/мин |
| Тип привода каретки | Пневматический | Серво (Китай/Индия) | Серво (РФ/Беларусь) |
| Точность реза | +/- 0.8 мм | +/- 0.3 мм | +/- 0.15 мм |
| Срок поставки | 2–3 недели | 1.5–2 месяца | 3–4 месяца (очередь) |
| Гарантия на электронику | 6 месяцев | 12 месяцев | 24 месяца |
Как видите, разница в точности и скорости колоссальная. Но стоит ли переплачивать? Если вы делаете заборы для дачников — нет. Если вы поставляете трубы для магистральных газопроводов или несущих конструкций небоскребов — экономия на классе оборудования станет фатальной ошибкой.
Проблема совместимости и «зимний фактор»
Я не могу не затронуть тему, которая болит у всех технологов в России. Гидравлика. Большинство вертикальных летучих пил используют гидравлические системы для зажима и возврата каретки. Зимой, когда температура в цеху падает до +5…+10 градусов (а бывает и ниже), вязкость масла меняется. Старые советские схемы греются долго. Новые импортные компоненты часто требуют специфических масел, которые сложно достать в регионах.
Мне известно о случае в Челябинске, когда линия встала на три дня потому, что гидронасос новой вертикальной пилы отказался работать на морозе. Завод-производитель прислал инженера только через неделю. Вывод простой: при покупке обязательно требуйте паспорт морозостойкости используемых компонентов. Или, что еще лучше, выбирайте модели с полностью электрическим приводом каретки. Да, они дороже, но зимой они работают стабильнее.
Также стоит задуматься о ремонтопригодности. Что будет, если через год выйдет из строя плата управления? Если завод использует проприетарное ПО, которое пишет один программист в гараже, вы попадете в полную зависимость. Открытые протоколы обмена данными (Modbus, Profinet) — это must-have для любого станка в 2026 году. Не верьте словам «у нас своя уникальная система», проверяйте возможность интеграции с вашим общим контуром АСУ ТП.
Где покупать и как не попасть на мошенников
Рынок наводнен посредниками, которые называют себя «официальными дилерами заводов». Они берут предоплату 50%, а потом исчезают или привозят оборудование, которое месяц лежит на таможне. Как отличить реального производителя?
Во-первых, требуйте видео работы конкретного экземпляра, а не рекламный ролик со стоковой музыкой. Попросите показать шильдик с серийным номером и датой сборки.
Во-вторых, посетите производство. Да, это затратно по времени, но покупка станка за 10 миллионов рублей того стоит. Посмотрите, есть ли у них свой литейный цех или они просто сваривают корпуса из покупного профиля. Наличие собственного КБ (конструкторского бюро) — признак серьезного игрока.
В-третьих, внимательно читайте договор. Пункт о гарантийном обслуживании должен быть расписан по часам реакции. «В течение разумного срока» — это формулировка для тех, кто хочет слиться от ответственности. Требуйте конкретики: «выезд инженера в течение 48 часов».
Будущее вертикальных пил: куда движется отрасль?
Если смотреть вперед, то эволюция пойдет по пути интеллектуализации. Уже сейчас появляются модели с системами компьютерного зрения, которые анализируют геометрию трубы перед резом и автоматически корректируют угол входа диска. Это позволяет компенсировать провисание длинномерных заготовок.
Но главная тенденция 2026–2027 годов — это модульность. Заводы переходят на конструкцию, где пильный узел можно быстро заменить без демонтажа всей линии. Это сокращает время простоя при переходе на другой типоразмер трубы с часов до минут.
Не стоит игнорировать и экологические требования. Шум от вертикальной пилы на высоких скоростях превышает все нормы СанПиН. Производители вынуждены внедрять шумопоглощающие кожухи нового поколения. Если вы планируете ставить линию в черте города или в жилом массиве, этот параметр станет решающим при согласовании с Роспотребнадзором.
Итоговый вердикт эксперта
Покупка вертикальной холодной летучей пилы в 2026 году — это не просто обновление парка, это стратегическое решение. Рынок предлагает варианты на любой кошелек, но дешевизна часто оборачивается скрытыми расходами на ремонт и брак.
Мой совет: не гонитесь за максимальной скоростью, если ваш технологический процесс ее не требует. Лучше взять модель с запасом прочности механики и качественной электроникой, чем «формулу-1», которая развалится после первой тысячи резов. И обязательно проверяйте сервисную поддержку в вашем регионе. Станок без сервиса — это просто дорогая груда металла.
Российское станкостроение сделало рывок, но оно все еще учится ходить там, где другие бегали. Будьте внимательны, задавайте неудобные вопросы менеджерам и не бойтесь требовать тестовых резов на вашем материале перед подписанием акта приемки. Только так вы получите тот результат, который ожидаете.
А что касается цены… Она будет расти. Инфляция, усложнение логистики комплектующих и рост зарплат квалифицированных сборщиков делают свое дело. Если есть возможность зафиксировать цену сегодня — делайте это. Завтра будет дороже.
Список использованных источников и данных


-


-
-


-


-


WeChat

-
WhatsApp
