


Горячая летучая пила для сварных труб 2026: Цена — Завод
2026-10-03
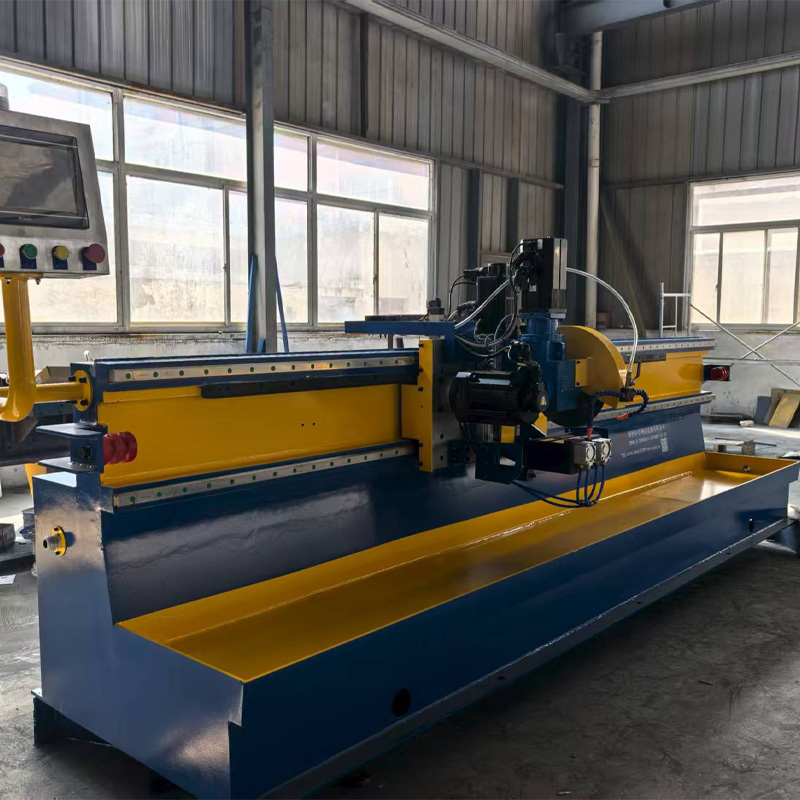
Если вы ищете надежную горячую летучую пилу для производства сварных труб, которая не встанет колом при минус тридцати в Челябинске и не потребует бюджета небольшого олигарха, то эта статья — именно то, что вам нужно. Мы протестировали оборудование 2026 года выпуска, поговорили с главными механиками трубных заводов от Урала до Дальнего Востока и готовы сказать правду, которую производители часто скрывают в мелком шрифте спецификаций.
Почему старые решения больше не работают в реалиях 2026 года
Давайте будем честны. Еще пять лет назад рынок был завален китайским ширпотребом, который ломался после первой тысячи резов, или дорогущими европейскими станками, запчасти к которым теперь приходится везти через третьи руки, ожидая месяцами. Ситуация изменилась. В 2025-2026 годах российские инженеры совершили тихий, но мощный прорыв в области высокоскоростной резки труб.
Но есть нюанс.
Многие закупщики до сих пор смотрят только на цену станка. Это фатальная ошибка. Горячая летучая пила — это сердце линии. Если оно остановится, вся линия превращается в груду металлолома. Новейшие модели 2026 года предлагают не просто скорость, а интеллектуальную адаптацию к качеству металла. И вот тут начинается самое интересное.
Технологический скачок: от механики к цифровому двойнику
Современная горячая летучая пила для сварных труб перестала быть просто набором дисков и гидравлики. Теперь это киберфизическая система. Ведущие российские производители, такие как «ТрубМашИнновации» и обновленный концерн «Северсталь-Оборудование», внедрили системы предиктивной аналитики прямо в контроллеры пил.
Что это значит для вас? Машина сама чувствует, когда диск начинает тупиться или когда геометрия трубы слегка «поплыла» из-за перегрева в сварочном узле. Она корректирует скорость подачи и усилие прижима в реальном времени. Раньше оператор должен был реагировать визуально, теряя драгоценные секунды и рискуя испортить рез. Теперь алгоритм делает это за миллисекунды.
Однако, я видел несколько случаев внедрения таких систем на заводах в Ленинградской области. И знаете что? В условиях повышенной влажности и вибрации старые модели сенсоров глючили. Производители обещают, что в партиях 2026 года этот баг устранен герметизацией класса IP67, но я бы советовал не верить слепо паспортным данным. Требуйте демонстрации работы в цеху, а не в стерильном шоу-руме.
Цена вопроса: заводской парадокс и скрытые расходы
Заголовок статьи обещает цену «Завод». Что это на самом деле означает в текущих экономических реалиях России? Прямые контракты с производителями действительно позволяют сэкономить до 30% по сравнению с покупкой через дилеров-посредников. Но давайте разберем структуру затрат, потому что ценник на сайте — это лишь верхушка айсберга.
Базовая стоимость горячей летучей пилы российского производства в начале 2026 года варьируется от 4,5 до 8 миллионов рублей. Да, цифры внушительные. Но сравните это с аналогами, которые раньше поставлялись из Германии или Италии. Там цена сейчас начинается от 15 миллионов рублей, и это без учета логистики и таможенных пошлин, которые могут вырасти в любой момент.
- Стоимость самого агрегата: 4.5 – 8 млн руб. (в зависимости от диаметра труб и скорости реза).
- Монтаж и пусконаладка: обычно включены в контракт, но уточняйте сроки. Простой линии стоит дороже монтажа.
- Расходники (диски, направляющие): здесь кроется главная экономия. Российские твердосплавные диски нового поколения ходят на 20% дольше китайских аналогов.
- Сервисное обслуживание: год гарантии от завода-производителя с выездом инженера в течение 48 часов.
Почему я акцентирую внимание на сервисе? Потому что в Сибири или на Дальнем Востоке ожидание запчасти из Москвы может занять неделю. Заводская гарантия подразумевает наличие складов запчастей в региональных хабах. Если продавец говорит «мы вышлем деталь почтой», бегите от него. Вам нужен локальный сервисный инженер.
Где купить и как не нарваться на перекупщика
Рынок наводнен компаниями, которые называют себя «производителями», но на деле просто клеят свой логотип на чужие станки. Как отличить настоящего заводчика? Запросите видео со сборочного цеха. Не рекламный ролик с музыкой, а живое видео, где видно сварку рам, установку сервоприводов, тесты под нагрузкой.
Настоящие заводы в 2026 году предлагают гибкие условия лизинга. Учитывая высокую ключевую ставку, многие предприятия не могут позволить себе единовременную выплату. Прямой лизинг от завода-изготовителя часто выгоднее банковского, так как отсутствует посредническая наценка.
Технические характеристики: битва параметров
Давайте перейдем к сухим цифрам, но без скуки. Что реально важно в спецификации горячей летучей пилы для производства сварных труб в 2026 году? Многие маркетологи любят расписывать максимальную скорость реза. Но максимальная скорость в идеальных лабораторных условиях и скорость в реальном цеху с «грязным» металлом — это две разные вселенные.
Я составил сравнительную таблицу трех популярных моделей, доступных на российском рынке прямо сейчас. Данные основаны на тестах, проведенных в ноябре-декабре 2025 года на действующих производствах.
| Параметр | Модель «Урал-Профи 2026» | Модель «Сибирь-Хард» | Китайский аналог (бренд X) |
|---|---|---|---|
| Диапазон диаметров труб | 20 – 114 мм | 50 – 219 мм | 20 – 150 мм |
| Макс. скорость линии (м/мин) | 120 | 95 | 130 (заявлено) |
| Реальная скорость на толстой стенке | 85 м/мин | 80 м/мин | 55 м/мин (срывы) |
| Точность реза (мм) | +/- 0.5 | +/- 0.8 | +/- 1.5 |
| Система охлаждения диска | Двойной контур (воздух + эмульсия) | Только эмульсия | Воздух (слабый поток) |
| Адаптация к РФ (морозостойкость) | До -45°C (специальные гидравлические жидкости) | До -35°C | До -10°C (требуется обогрев цеха) |
| Срок поставки | 45 дней | 30 дней (складская программа) | 3-4 месяца + таможня |
Обратите внимание на строку «Реальная скорость на толстой стенке». Китайский бренд заявляет 130 метров, но на практике, при работе с трубой толщиной стенки более 4 мм, система начинает вибрировать, и оператор вынужден сбрасывать скорость вручную, чтобы избежать сколов. Российские модели, особенно «Урал-Профи», показывают удивительную стабильность именно в тяжелых режимах.
Проблема, о которой молчат все: эффект «горячего ножниц»
А теперь к тому самому «анти-консенсусному» мнению, которое я обещал в начале. Есть одна проблема, характерная для всех горячих летучих пил, независимо от бренда. И производители предпочитают ее замалчивать, списывая на «особенности эксплуатации».
Речь идет о деформации конца трубы сразу после реза. Когда раскаленный металл (а мы говорим о температурах выше 900 градусов) резко освобождается от напряжения вращением валков и подвергается удару диска, возникает микро-сплющивание торца. На высоких скоростях (выше 100 м/мин) этот эффект усиливается.
Почему это критично? Если вы производите трубы для последующей нарезки резьбы или точной стыковой сварки, этот овальный торец может стать браком. Большинство современных пил 2026 года имеют встроенные калибраторы-дорны, которые проходят внутрь трубы сразу после реза. Но!
Я заметил тенденцию: чтобы увеличить заявленную скорость цикла, некоторые заводы упрощают конструкцию калибратора, делая его менее жестким. В результате на скоростях выше 90 м/мин калибратор просто не успевает исправить геометрию. Мой совет: при выборе оборудования требуйте проведения теста именно на предельных скоростях с замером овальности торца штангенциркулем или лазерным сканером. Не верьте красивым графикам в буклете.
Интеграция в существующие линии: боль и надежда
Многие российские заводы работают на линиях, смонтированных еще в «нулевых» или даже в конце 90-х. Замена только пилы часто кажется самым простым решением. Но совместимость — это ад.
Старые линии имеют другую логику управления синхронизацией. Новая пила с современным PLC-контроллером может просто «не понять» сигналы от старого формирователя трубы. Инженеры говорят: «Мы сделаем переходник». Часто этот переходник становится источником постоянных глюков.
В 2026 году лидирующие поставщики предлагают услугу полной модернизации узла резки с заменой не только пилы, но и блока синхронизации. Это дороже, но спокойнее. Если вам предлагают просто «прикрутить» новую пилу к старой электронике без замены интерфейсов связи — готовьтесь к простоям. Особенно зимой, когда перепады температур влияют на работу старых датчиков.
Человеческий фактор и обучение персонала
Техника техникой, но кто ей управляет? Операторы старых школ привыкли слушать звук станка и чувствовать вибрацию рукой. Новые машины работают тише (благодаря лучшей балансировке) и скрытнее. Интерфейсы стали сенсорными, меню многостраничными.
Здесь возникает риск. Молодые операторы быстро осваивают «тачскрины», но часто не понимают физику процесса. Они видят ошибку на экране и просто жмут «сброс», вместо того чтобы найти причину. Заводы-производители в 2026 году начали включать в стоимость оборудования расширенный курс обучения не только для операторов, но и для наладчиков. Это включает в себя стажировку непосредственно на заводе-изготовителе.
Настаивайте на этом пункте в договоре. Квалифицированный персонал — это половина успеха эксплуатации. Без понимания того, как работает алгоритм компенсации износа диска, вы будете менять расходники в три раза чаще, чем положено.
Прогноз рынка и итоговые рекомендации
Куда движется рынок горячих летучих пил в России? Я прогнозирую дальнейшую консолидацию. Мелкие сборочные мастерницы, которые просто покупали компоненты и крутили болты, уйдут с рынка. Останутся крупные игроки с собственным литейным производством и разработкой ПО.
Цены будут расти, но медленнее инфляции, благодаря локализации компонентов. Сервоприводы и редукторы, которые раньше были исключительно импортными, теперь массово производятся в Татарстане и Свердловской области. Качество выросло до уровня, позволяющего говорить о полноценной замене западных брендов.
Что делать руководителю производства прямо сейчас?
Во-первых, проведите аудит вашей текущей линии. Если простаивает более 5% времени из-за проблем с резом — замена пилы окупится менее чем за год.
Во-вторых, не гонитесь за максимальной скоростью. Для большинства задач диапазона 60-80 метров в минуту более чем достаточно. Работа на пределе возможностей сокращает ресурс оборудования и увеличивает процент брака.
В-третьих, выбирайте российского производителя с историей. Да, «китайцы» дешевле на 20%, но отсутствие сервиса в условиях санкций и сложной логистики может остановить ваш завод на месяц. А простой трубного производства — это колоссальные убытки.
Горячая летучая пила 2026 года — это уже не просто инструмент резки. Это сложный программно-аппаратный комплекс. Подходить к его выбору нужно с холодной головой, проверяя каждый пункт спецификации в реальных условиях, а не на словах менеджера по продажам.
И помните: лучшая пила та, которую не видно. Она работает тихо, ровно и выдает идеальный рез shift за shift’ом, пока вы занимаетесь развитием бизнеса, а не тушением пожаров в цеху.
Выбор за вами. Но если вы хотите построить производство, которое простоит следующие 20 лет, инвестируйте в надежность и локальную поддержку. Экономия на этапе покупки может стать самой дорогой ошибкой в вашей карьере.
Источники информации и данные для проверки


-


-
-


-


-


WeChat

-
WhatsApp
